福州慢走丝加工:从微米级精度到产业链协同的制造进阶
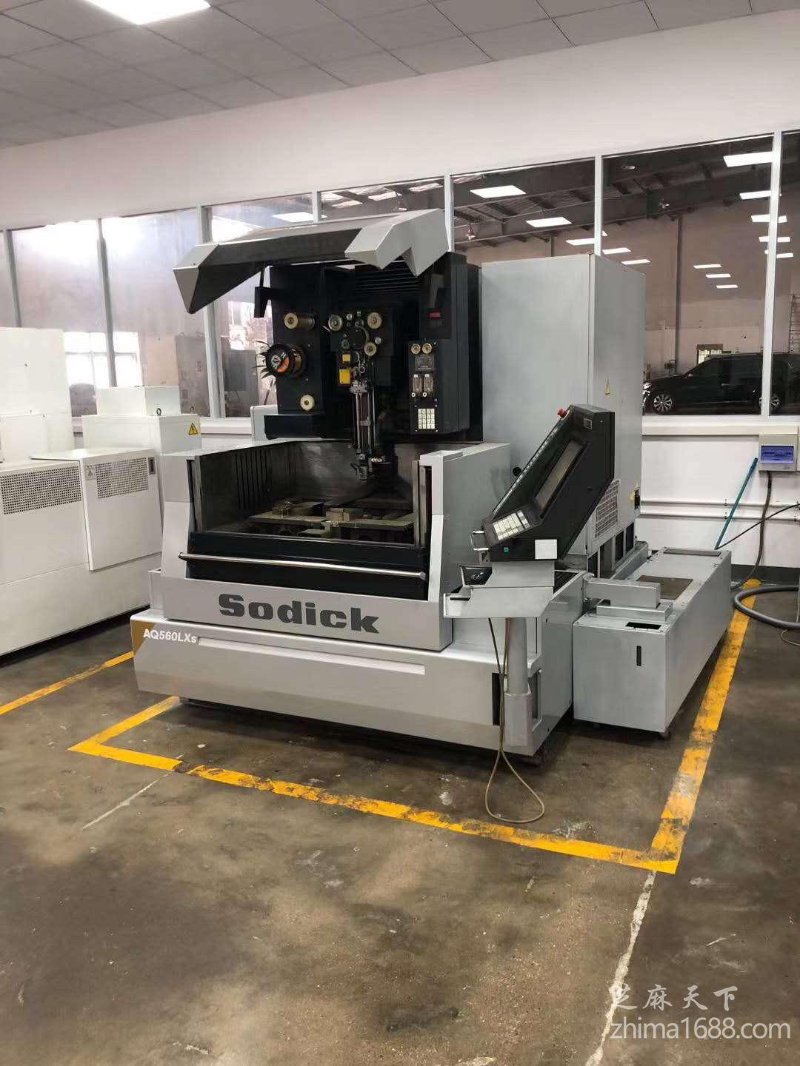
在福州马尾区一家精密模具企业的恒温车间里,一台慢走丝线切割机床正以0.15 mm/min的进给速度加工一副硬质合金级进模镶件。操作屏上显示的切割精度为±0.003 mm,表面粗糙度Ra 0.28 μm——这组数据并非实验室条件下的理想值,而是该企业近三个月批量交付产品的实测均值。这样的场景,正在福州模具加工集聚区越来越多地出现。慢走丝加工,这项以"慢"为名的工艺,恰恰承载着福州制造业向高精度、高附加值环节攀升的速度。
一、精度经济:慢走丝加工为何成为精密制造的"最后一道关口"
慢走丝电火花线切割(WEDM-LS)采用连续走丝、单向放电的加工方式,电极丝一次性使用,避免了快走丝反复使用导致的丝径损耗与精度衰减。中国模具工业协会发布的行业统计显示,在精密冲压模、级进模、精密塑料模的型腔与镶件加工中,慢走丝工序的占比已从2015年前后的约35%提升至近年的50%以上,在硬质合金、淬火钢等难切削材料上更是不可替代。
福州及周边地区的产业结构决定了这一工艺的刚性需求。电子信息、汽车零部件、电机电器三大集群对精密模具与工装检治具的精度要求持续收紧:连接器端子模的冲裁间隙常控制在0.01 mm以内,新能源汽车电机铁芯叠压模对同轴度的要求达到0.005 mm级别。这些指标落在铣削、磨削难以稳定保证的区间,慢走丝加工由此成为尺寸链闭合的"最后一道关口"。
值得关注的是加工经济性的变化。过去业界普遍认为慢走丝效率低、成本高,但多刀切割工艺的普及改变了这一判断:主切保证尺寸与垂直度,修切逐次降低表面粗糙度并修正拐角误差,粗加工到精加工的分工使单件综合工时显著压缩。对于批量在数十至数百件的精密镶件,慢走丝的综合成本已可与"铣削+热处理+磨削"路线持平,而精度一致性更优。
二、工艺细节里的真功夫:从穿丝到多次修切的参数控制
慢走丝加工的质量差异,往往不体现在设备型号上,而藏在工艺参数与过程控制的细节中。
- 自动穿丝可靠性:微孔、窄槽、多腔模具的加工中,断丝后的自动穿丝成功率直接影响无人化连续运行能力。0.1 mm级电极丝在深槽中的穿丝稳定性,考验的是设备水压控制与工件装夹姿态的综合匹配。
- 多次修切策略:行业实践中,精密件通常采用"一主切+三至四次修切"的路线,每次修切的偏移量按递减规律设定,配合放电能量的逐级降低,才能将Ra值稳定控制在0.2—0.4 μm区间。
- 拐角与锥度控制:模具刃口处的拐角塌陷是常见缺陷,需通过拐角暂停、圆弧过渡与丝损补偿联合处理;大锥度加工时上下喷咀的跟随性则决定斜面的直线度。
- 应力与变形管理:淬火钢件切割前的去应力处理、切割路径的对称布置,对控制框类、板类零件的变形至关重要,这一环节的经验价值往往高于设备本身。
在微孔电加工与电火花加工配合的场景中,慢走丝还承担着清角、修整与最终成型的复合任务。福州部分对外加工企业已将慢走丝与中走丝、电火花成形机编入同一工艺链:中走丝完成粗加工开粗,电火花加工处理深腔清角,慢走丝负责最终精度面,形成分工明确、成本可控的组合方案。
三、区域协同:福州慢走丝对外加工的供给格局与选择逻辑
福州模具加工生态的一个显著特征是专业化分工。大量中小制造企业并不自建慢走丝产线,而是将精密线切割、工装检治具制造、检具设计制作等工序外包给专业对外加工企业。这一格局的形成,源于设备投资强度与人才密度的双重门槛:一台高精度慢走丝设备投资通常在百万元级,而稳定操作与工艺调试人员的培养周期以年计。
对需求方而言,选择慢走丝对外加工供应商时可重点考察几个维度:一是设备配置与精度保持能力,包括机床的定期检测记录与丝损补偿管理;二是工艺文件的可追溯性,是否具备完整的切割参数记录与检测报告;三是配套能力,能否同时提供中走丝加工、微孔电加工、治具加工与精密模具加工的一站式服务,减少多环节周转带来的精度与交期损耗。
从产业趋势看,福州精密慢走丝加工正沿着两个方向演进:其一是向更高精度与更小特征尺寸推进,配合电子连接器、医疗器械零件的小型化需求;其二是与检测环节深度融合,加工企业越来越多地配置影像测量与三坐标检测能力,使"加工—检测—修正"闭环在厂内完成。工装检治具制造领域尤其如此,检具设计制作与治具加工的质量,直接决定下游产线的节拍与良率。
结语
慢走丝加工的"慢",是放电能量逐级释放的物理必然,也是精密制造对确定性的取舍。福州制造业的升级路径中,这类看似小众的工艺环节,实则是模具精度、产品一致性与产业链响应速度的底层支撑。当微米级的切割精度转化为可复现的批量数据,慢走丝加工的价值便不再停留于工序本身,而成为区域制造能力的一块基石。