精密慢走丝加工:从微米级公差到模具寿命的系统性工艺解析
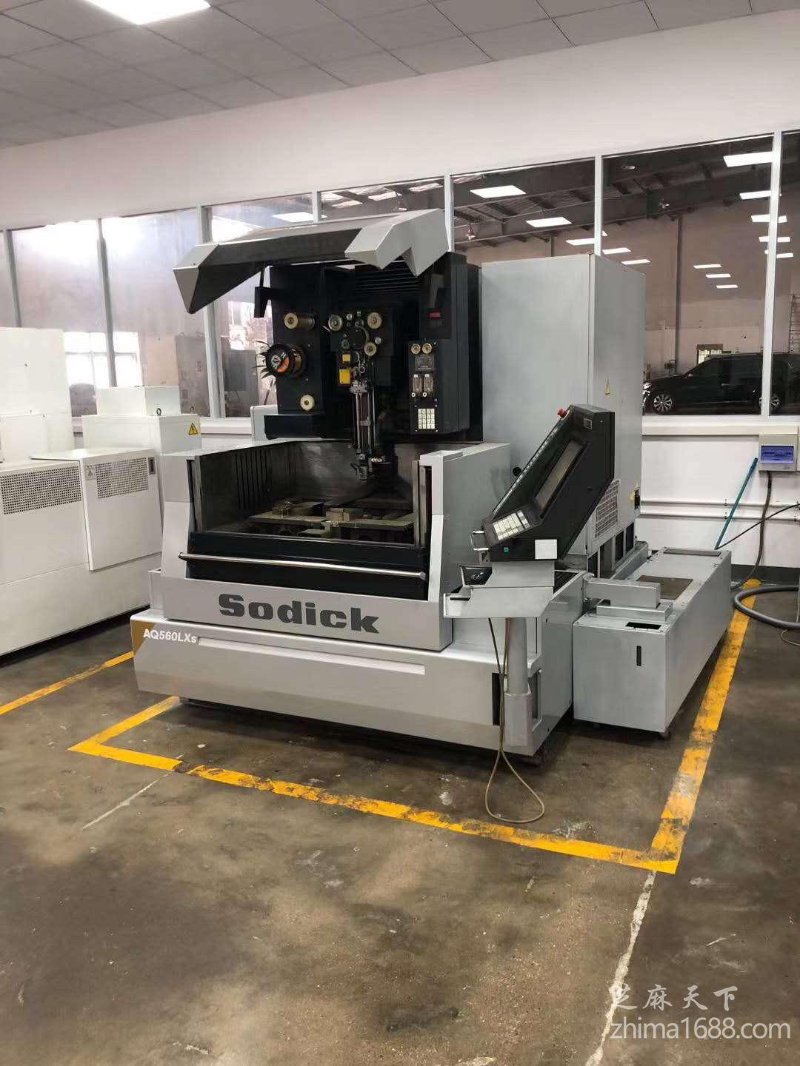
在福州及闽东南模具产业带,精密慢走丝加工长期被视为衡量一家模具配套企业技术上限的关键工序。与快走丝、中走丝相比,慢走丝凭借一次性电极丝、恒张力控制与多次切割工艺,将尺寸公差稳定控制在±0.002mm以内,表面粗糙度可达Ra0.1μm级别。这一精度水平直接决定了精密冲压模、连接器端子模、光学件注塑模的刃口间隙与配合精度,也间接影响整条产线的良品率。兴元泰模具在长期对外加工实践中发现,客户对慢走丝的需求已从"能割出来"转向"割得稳、割得久、批次一致",这背后是对工艺参数、设备状态与检测体系协同能力的综合考验。
一、精度不是单一指标:慢走丝加工的能力边界
行业内常以±0.003mm作为精密慢走丝加工的分水岭。根据中国模具工业协会近年发布的工艺能力调研数据,国内具备稳定±0.002mm加工能力的外协企业占比不足三成,而能够在该精度下保持Ra0.2μm以内表面质量的企业更为有限。原因在于,慢走丝的精度由机床几何精度、电极丝垂直度、工作液电导率、放电能量与走丝系统张力共同决定,任一环节波动都会在多次切割中累积为轮廓误差。
以典型的精密级进模凹模板为例,板厚30mm、淬硬至HRC58-62,刃口镶块配合间隙通常要求单边0.005mm以内。此类工件在慢走丝加工中需采用"粗割—修刀—精修—光整"四刀工艺,前两刀去除余量并修正形位误差,后两刀以低能量放电修整表面变质层。若第三刀的电参数匹配不当,表面会残留微裂纹,虽尺寸合格,却在冲压数万次后出现崩刃。这也解释了为何精密慢走丝加工不能仅以尺寸报告验收,表面完整性同样是核心指标。
二、从电极丝到工作液:影响一致性的隐性变量
慢走丝加工的耗材体系常被低估。镀锌黄铜丝与普通黄铜丝在抗拉强度和高频放电稳定性上差异明显,前者更适合大厚度、高精度切割;工作液的电阻率需维持在特定区间,过低会导致电解腐蚀加剧,过高则放电不稳定。兴元泰模具在对外加工中建立了耗材批次档案,对每卷电极丝的直径公差、抗拉强度进行入厂复检,并对工作液电导率实施每班次点检。这些看似琐碎的记录,恰恰是批次一致性可追溯的基础。
- 电极丝:直径0.20mm与0.25mm按工件厚度与圆角半径选型,细丝适合微孔与窄槽;
- 工作液:去离子水电阻率控制在5-10MΩ·cm,定期更换过滤芯;
- 加工路径:引入切入切出圆弧过渡,避免入口塌角;
- 装夹方式:淬硬件采用多点柔性压板,减少装夹应力释放导致的变形。
三、微孔电加工与工装检治具的协同场景
在精密慢走丝之外,微孔电加工与工装检治具制造往往形成工艺组合。例如喷丝板、化纤纺丝组件上的微孔,孔径常在0.1-0.3mm之间,慢走丝受限于丝径难以胜任,需借助电火花微孔加工完成穿孔,再以慢走丝修整外形轮廓。检具设计制作同样依赖这一组合:检测销孔的位置度要求高,先以慢走丝保证孔距,再以微孔电加工处理异形定位孔,最后通过三坐标测量完成闭环验证。这种"多工艺协同、单基准传递"的思路,比单一工序追求极限精度更具工程可行性。
从行业趋势看,新能源汽车连接器、精密医疗器械与消费电子结构件对慢走丝对外加工的需求持续增长,交期压缩与精度提升同时施压。兴元泰模具的做法是将工艺参数库与历史工件数据关联,同类材质、同类厚度直接调用经验参数再微调,缩短试切周期。对于福州及周边地区的模具与精密零件企业而言,选择慢走丝供应商时,不妨重点考察其检测记录完整性与耗材管理规范,这两项往往比设备品牌更能反映真实加工水平。